 português
 English
 français
 русский
 فارسی
 español
 العربية
 Indonesia
 Česky
 românesc
 български


O fluxo de ar vertical cria um ambiente de pulverização limpo ao mover o ar diretamente para baixo. O ar limpo entra através dos filtros do teto, percorre suavemente o veículo e é puxado diretamente para os poços de exaustão no piso. Esse movimento contínuo ajuda a capturar partículas suspensas no ar instantaneamente.
Poeira e contaminantes suspensos no ar causam mais de 90% dos defeitos de pintura em cabines de pintura. A gravidade trabalha em conjunto com velocidades uniformes de ar descendente para puxar a névoa de pulverização para baixo, afastando-a dos acabamentos úmidos recém-aplicados. Diferente decabines de pintura semi downdraftou configurações padrão de cabines industriais de pintura por pulverização, uma cabine de pintura downdraft completa retém partículas pesadas sob as grelhas do piso com eficiência. Fabricantes líderes como Guangli projetam cabines downdraft de alta eficiência para garantir acabamentos impecáveis todas as vezes.
Principais conclusões
- Cabines de pintura downdraft puxam o ar limpo diretamente para baixo, do teto até os poços de exaustão no piso.
- O fluxo de ar vertical combinado com a gravidade remove imediatamente a névoa de tinta pulverizada para evitar defeitos na superfície.
- Filtros de teto e piso em múltiplos estágios capturam partículas finas de poeira e resíduos pesados de tinta com eficácia.
- Unidades de reposição de ar aquecem o ar de entrada e mantêm pressão de ar positiva para manter a poeira da oficina do lado de fora.
- O movimento contínuo do ar para baixo protege a saúde dos técnicos ao afastar vapores químicos tóxicos da zona de respiração.
Como funciona uma cabine de pintura Downdraft
Entender o ciclo completo do fluxo de ar ajuda você a manter uma operação de acabamento eficiente. Umacabine de pintura downdraftde alto desempenho depende de ventilação mecânica contínua para criar um ambiente de pulverização extremamente limpo e com temperatura controlada para sua oficina automotiva.
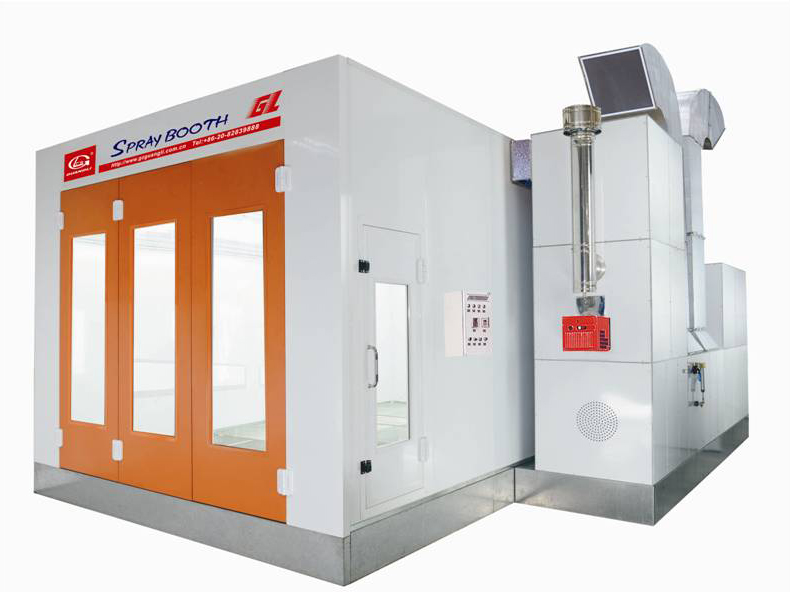
Entrada de ar em uma cabine de pintura por pulverização
Sua cabine de pintura por pulverização inicia seu ciclo ativo de ventilação mecânica na Unidade de Reposição de Ar (AMU) de queima direta. A AMU puxa ar externo fresco diretamente para o sistema de fornecimento e o aquece rapidamente para atender às suas necessidades exatas de processamento. Por exemplo, esse sistema pode fornecer um aumento de temperatura de 110°F em relação ao ar externo, fornecendo facilmente ar aquecido a 130°F quando as condições externas caem para 20°F. Sensores digitais de controle ajustam continuamente a saída do queimador para evitar variações indesejadas de temperatura. Enquanto isso, acionamentos de frequência variável integrados controlam o volume de ar de entrada e exaustão. Esse controle preciso mantém a pressão predefinida da cabine mesmo quando os filtros acumulam partículas de tinta.
Após o aquecimento, o sistema de entrada empurra o ar condicionado para um plenum de fornecimento de ar no teto de comprimento total, instalado diretamente acima da câmara de trabalho. Filtros de entrada em múltiplos estágios removem partículas finas de poeira antes que o ar toque a superfície do veículo:
|
Estágio de filtragem |
Localização |
Descrição |
|---|---|---|
|
Estágio 1 – Pré-filtro |
Plenum de fornecimento no teto |
Manta de cobertura sintética de alto desempenho atuando como uma camada inicial de filtragem |
|
Estágio 1 – Filtro final |
Plenum de fornecimento no teto |
Material termicamente unido com aderente adesivo que captura poeira fina suspensa no ar |
Os engenheiros da Guangli projetam esses sistemas de difusão no teto com alta precisão. Esse layout projetado mantém uma velocidade linear de ar consistente em toda a largura da cabine, evitando redemoinhos turbulentos e bolsões de ar sujo.
Fluxo de ar descendente e extração pelos poços
Depois que o ar passa pelo meio de difusão do teto, ele flui para baixo sobre a peça de trabalho. O ciclo completo de movimento processa o ar suavemente através do compartimento da cabine:
-
O ar aquecido e filtrado deixa o plenum do teto e flui por toda a largura do teto.
-
A coluna de ar se move verticalmente para baixo a 50–70 fpm (0,25–0,35 m/s) ao redor da superfície da peça de trabalho.
-
O ar carregado de partículas entra no poço de exaustão do piso que se estende por quase todo o comprimento do piso da cabine.
-
O material filtrante sob o piso captura resíduos pesados de tinta com eficiência antes que os ventiladores de exaustão liberem o ar para fora.
Esse caminho vertical contínuo para baixo remove imediatamente a névoa de pulverização, mantendo os revestimentos transparentes úmidos impecáveis. Cabines downdraft eliminam vapores tóxicos de solventes da zona de respiração muito melhor do que sistemas horizontais. Configurações padrão de fluxo cruzado criam trajetos horizontais de ar que frequentemente geram turbulência, empurrando poeira de volta para os painéis úmidos. Da mesma forma, cabines de pintura semi downdraft puxam o ar diagonalmente em direção às paredes traseiras de exaustão em vez de diretamente para baixo. Em contraste, cabines downdraft completas direcionam toda a névoa pesada de pulverização diretamente para as grelhas do piso antes que a sujeira suspensa possa se depositar na pintura fresca.
A NFPA 33 especifica uma velocidade média mínima de ar de 100 fpm através da seção transversal da cabine, medida na área das grelhas do piso sob condições normais de operação.
Grelhas de piso de aço reforçado suportam com segurança o peso total do veículo enquanto permitem que o ar contaminado passe para os poços de exaustão sob o piso. Filtros interceptadores em camadas dentro do poço capturam partículas pegajosas de tinta nas fibras do filtro. Essa filtragem em múltiplas camadas protege as pás dos ventiladores de exaustão e os dutos contra acúmulo pesado. Uma cabine industrial de pintura por pulverização que utiliza esse sistema preciso de exaustão mantém altos padrões de segurança e fornece acabamentos impecáveis de forma consistente.
Estágios de filtragem na cabine de pintura
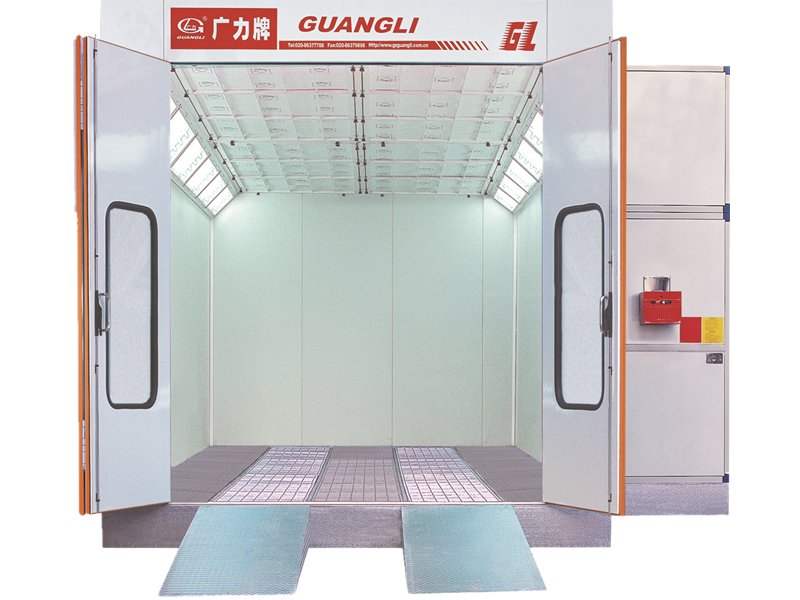
Sua cabine de pintura downdraft utiliza um processo avançado de limpeza em múltiplos estágios para produzir acabamentos impecáveis. O ar passa por barreiras físicas distintas desde o plenum de entrada do teto até a pilha de exaustão do piso.
Meio de difusão do teto
Os filtros de entrada do teto atuam como a principal defesa contra sujeira fina dentro da cabine de pintura. Fibras sintéticas não tecidas ou almofadas de fibra de vidro de alta densidade removem partículas finas de poeira de até 10 mícrons. Esses meios de difusão possuem classificação MERV 10 ou superior e capturam mais de 99% dos contaminantes finos suspensos no ar antes que o ar entre na zona ativa de pulverização. O ar limpo se move continuamente por toda essa camada do teto para proteger os revestimentos transparentes recém-aplicados contra partículas de sujeira.
Painéis de difusão de alta eficiência espalham o ar de entrada uniformemente por toda a largura do plenum do teto. Este layout cuidadosamente projetado cria um padrão de fluxo de ar laminar suave e não turbulento, sem bolsas de ar sujo. Você deve substituir o meio de difusão do teto a cada 1.000–1.500 horas de operação ou quando a pressão diferencial aumentar 150 Pa acima da leitura inicial. A substituição oportuna do filtro evita quedas repentinas na velocidade do ar em toda a câmara da cabine.
Retentores de Piso e Filtros de Exaustão
O ar carregado de partículas flui para baixo sobre a superfície do veículo e passa por grelhas de piso de aço resistente até o poço de exaustão. As almofadas retentoras de exaustão capturam aerossóis pegajosos de excesso de pulverização sob as grelhas de piso antes que os vapores perigosos deixem o compartimento da cabine. Oficinas de acabamento instalam almofadas de papel expandido com seis camadas expandidas e suporte de poliéster ou mídia de poliéster texturizada para capturar partículas de tinta com eficiência.
Um sistema de filtragem de alto desempenho protege as pás do ventilador de exaustão e a tubulação contra grande acúmulo de excesso de pulverização. Os padrões de segurança da NFPA 33 exigem que a chaminé final de exaustão se estenda pelo menos 6 pés acima do ponto mais alto da estrutura do seu edifício para dispersar vapores com segurança. Você precisa trocar as almofadas retentoras de piso a cada 60–100 horas de operação ou quando a pressão do poço atingir 80–100 Pa. Trocas regulares de filtros eliminam excesso de pulverização residual, protegendo seu equipamento e mantendo uma ventilação vertical equilibrada em toda a oficina.
Unidades de Reposição de Ar e Equilíbrio de Pressão
As unidades de reposição de ar mantêm condições operacionais ideais dentro do compartimento da cabine de acabamento. Uma unidade de reposição de ar puxa ar externo limpo para o sistema principal de fornecimento, condiciona o fluxo de ar de entrada e empurra ar fresco diretamente para sua área ativa de pulverização.
Condicionamento de Temperatura e Aquecimento
Uma unidade de reposição de ar pré-aquece continuamente o ar externo fresco durante as operações ativas de acabamento. Você ajusta os controles digitais do queimador para obter temperaturas exatas do ar para uma aplicação suave da tinta. O gerenciamento térmico preciso ajuda os revestimentos líquidos a fluírem uniformemente sobre os painéis da carroceria do veículo sem escorrimentos, enrugamentos ou estouros de solvente.
Configurações de temperatura controladas aceleram os tempos de cura durante modos de cozimento em alta temperatura. Seu sistema de aquecimento de fornecimento eleva as temperaturas da cabine com eficiência após o término das operações ativas de pulverização. A distribuição térmica adequada protege componentes eletrônicos sensíveis do veículo enquanto cura completamente e de maneira uniforme os vernizes úmidos.
Pressão Estática e Controle de Excesso de Pulverização
O equilíbrio de pressão controla o movimento do ar dentro da cabine de pintura. Você deve manter o volume de ar do ventilador de fornecimento ligeiramente maior que o volume de ar do ventilador de exaustão. Esse equilíbrio mecânico preciso de pressão cria um ambiente pressurizado positivo que protege a tinta fresca contra poeira suja do piso da oficina.
-
A unidade de reposição de ar empurra o ar condicionado para o plenum de fornecimento a uma taxa controlada.
-
O volume de fornecimento excede o volume de exaustão para criar pressão positiva dentro da cabine.
-
O ar se move para fora pelas vedações das portas sempre que os operadores abrem as portas da cabine.
-
A ventilação equilibrada transporta o excesso de pulverização e contaminantes diretamente para os poços de exaustão do piso.
A diferença recomendada de pressão estática positiva é de 0,02 a 0,05 polegadas de coluna de água.
Os projetos de poço da Guangli otimizam a tiragem de exaustão sob grelhas de piso pesadas para capturar vapores de tinta com segurança. O controle adequado de pressão preserva velocidades uniformes do ar em cabines modernas de fluxo descendente. Cabines de pintura semi-fluxo descendente padrão ou layouts tradicionais de cabines industriais de pulverização perdem estabilidade de pressão quando os filtros de exaustão acumulam resíduos de tinta. Em contraste, cabines avançadas de fluxo descendente ajustam automaticamente as velocidades dos ventiladores conforme a carga dos filtros aumenta para 1,5–2,0 pol. de c.a., removendo partículas suspensas de forma confiável.
Principais Benefícios de uma Cabine de Pintura de Fluxo Descendente
Controle de Contaminação e Qualidade do Acabamento
A ventilação vertical descendente protege os acabamentos de verniz fresco contra partículas soltas suspensas no ar dentro da zona ativa de pulverização. O ar limpo e filtrado entra através de painéis completos de difusão no teto e percorre diretamente para baixo sobre a carroceria do veículo. Esse caminho vertical contínuo remove imediatamente o excesso de pulverização de tinta úmida, evitando que poeira, sujeira e umidade presa causem imperfeições desagradáveis nas superfícies de verniz fresco.
Uma cabine profissional de pintura de fluxo descendente mantém a velocidade do ar entre 50–125 PPM em todo o espaço de trabalho para produzir um acabamento de alta qualidade de forma consistente. A gravidade trabalha diretamente com essa velocidade controlada do ar descendente para extrair a névoa pesada de tinta através das grelhas do piso. Velocidades de ar irregulares ou insuficientes criam defeitos comuns de revestimento, como casca de laranja, grande variação de cor e partículas de poeira na superfície. Enquanto cabines de pintura semi-fluxo descendente puxam o ar diagonalmente em direção às exaustões da parede traseira, o fluxo de ar totalmente vertical mantém pressão uniforme ao redor de cada painel da carroceria.
Segurança do Operador e Remoção de Vapores Perigosos
Os sistemas de extração de exaustão do piso em cabines de fluxo descendente protegem a saúde do operador puxando vapores químicos nocivos diretamente para baixo, afastando-os da zona de respiração. A ventilação descendente constante dilui vapores inflamáveis de solventes para 25% do limite inferior de explosividade ou menos durante operações intensas de pulverização. Essa extração rápida direciona vapores densos de solvente diretamente para poços de filtros sob o piso, evitando o acúmulo perigoso de gases inflamáveis dentro do compartimento da cabine.
O movimento equilibrado do ar dentro das cabines modernas de fluxo descendente mantém compostos orgânicos voláteis tóxicos dentro dos limites legais seguros de exposição. Você deve sempre consultar a Ficha de Dados de Segurança de cada material de tinta para revisar limites específicos de riscos químicos e diretrizes obrigatórias de segurança pessoal. Padrões de saúde reconhecidos impõem limites rigorosos de exposição, como 20 ppm para etilbenzeno e xileno, juntamente com um limite de 0,5 ppm para vapores de benzeno. Operar uma cabine de pintura de fluxo descendente ou umacabine industrial de pintura por pulverizaçãocom fluxo de ar constante protege os técnicos da oficina enquanto atende aos padrões essenciais de conformidade regulatória.
O fluxo de ar vertical descendente remove contaminantes suspensos instantaneamente. A mídia pura de entrada do teto, o aquecimento controlado e a pressão estática positiva trabalham juntos dentro de uma cabine de pintura de fluxo descendente Guangli para proteger seu espaço de trabalho. Este sistema puxa o excesso pesado de pulverização diretamente para os poços de exaustão do piso. Você evita partículas de poeira e garante um acabamento de alta qualidade em cada trabalho.
A modernização da sua instalação proporciona benefícios operacionais imediatos. Uma cabine de pintura de fluxo descendente completa pode aumentar a produção diária de trabalhos em 40–60% e recuperar seu investimento em 12–24 meses. Modelos padrão de cabines industriais de pintura por pulverização e cabines de pintura semi-fluxo descendente simplesmente não conseguem igualar esse desempenho. Modernize as operações da sua oficina hoje para aumentar a produtividade e obter acabamentos limpos.
Perguntas frequentes
Qual é a principal diferença entre cabines de pintura de fluxo descendente e cabines de pintura semi-fluxo descendente?
Cabines de fluxo descendente puxam ar limpo diretamente para baixo até os poços de exaustão do piso. Em contraste, cabines de pintura semi-fluxo descendente puxam o ar diagonalmente através do veículo em direção às exaustões da parede traseira. O fluxo de ar totalmente vertical captura o excesso pesado de pulverização de tinta mais rapidamente, protegendo seus acabamentos de verniz úmido contra poeira solta da oficina.
Com que frequência você deve trocar os filtros da sua cabine de pulverização de fluxo descendente?
Você deve substituir a mídia de difusão do teto a cada 1.000 a 1.500 horas de operação. Substitua as almofadas retentoras de exaustão sob o piso a cada 60 a 100 horas de operação. A substituição regular dos filtros mantém a velocidade adequada do fluxo de ar vertical e protege sua tubulação de exaustão contra grande acúmulo de tinta.
Qual velocidade do ar uma cabine de pintura de fluxo descendente padrão deve manter?
Uma cabine de fluxo descendente completa mantém uma velocidade do ar descendente entre 50 e 70 ppm ao redor da peça de trabalho. A NFPA 33 especifica uma velocidade média do ar de 100 ppm na área das grelhas do piso. A velocidade adequada do ar transporta vapores perigosos para longe da sua zona de respiração rapidamente.
Por que a pressão estática positiva é importante em uma cabine industrial de pintura por pulverização?
A pressão estática positiva mantém a poeira do piso da fábrica fora da sua área de pulverização. Sua unidade de reposição de ar fornece um pouco mais de ar do que o ventilador de exaustão remove. Esse equilíbrio de pressão empurra o ar limpo para fora quando você abre as portas da cabine, mantendo acabamentos novos limpos na sua cabine industrial de pintura por pulverização.


 IPv6 Rede suportada
